Verfahren
FDM, Schicht für Schicht erklärt.
Fused Deposition Modeling ist das gebräuchlichste additive Verfahren für Thermoplaste. Ein Pfad, eine Düse, eine Temperatur. Alles andere ist Folgerung.
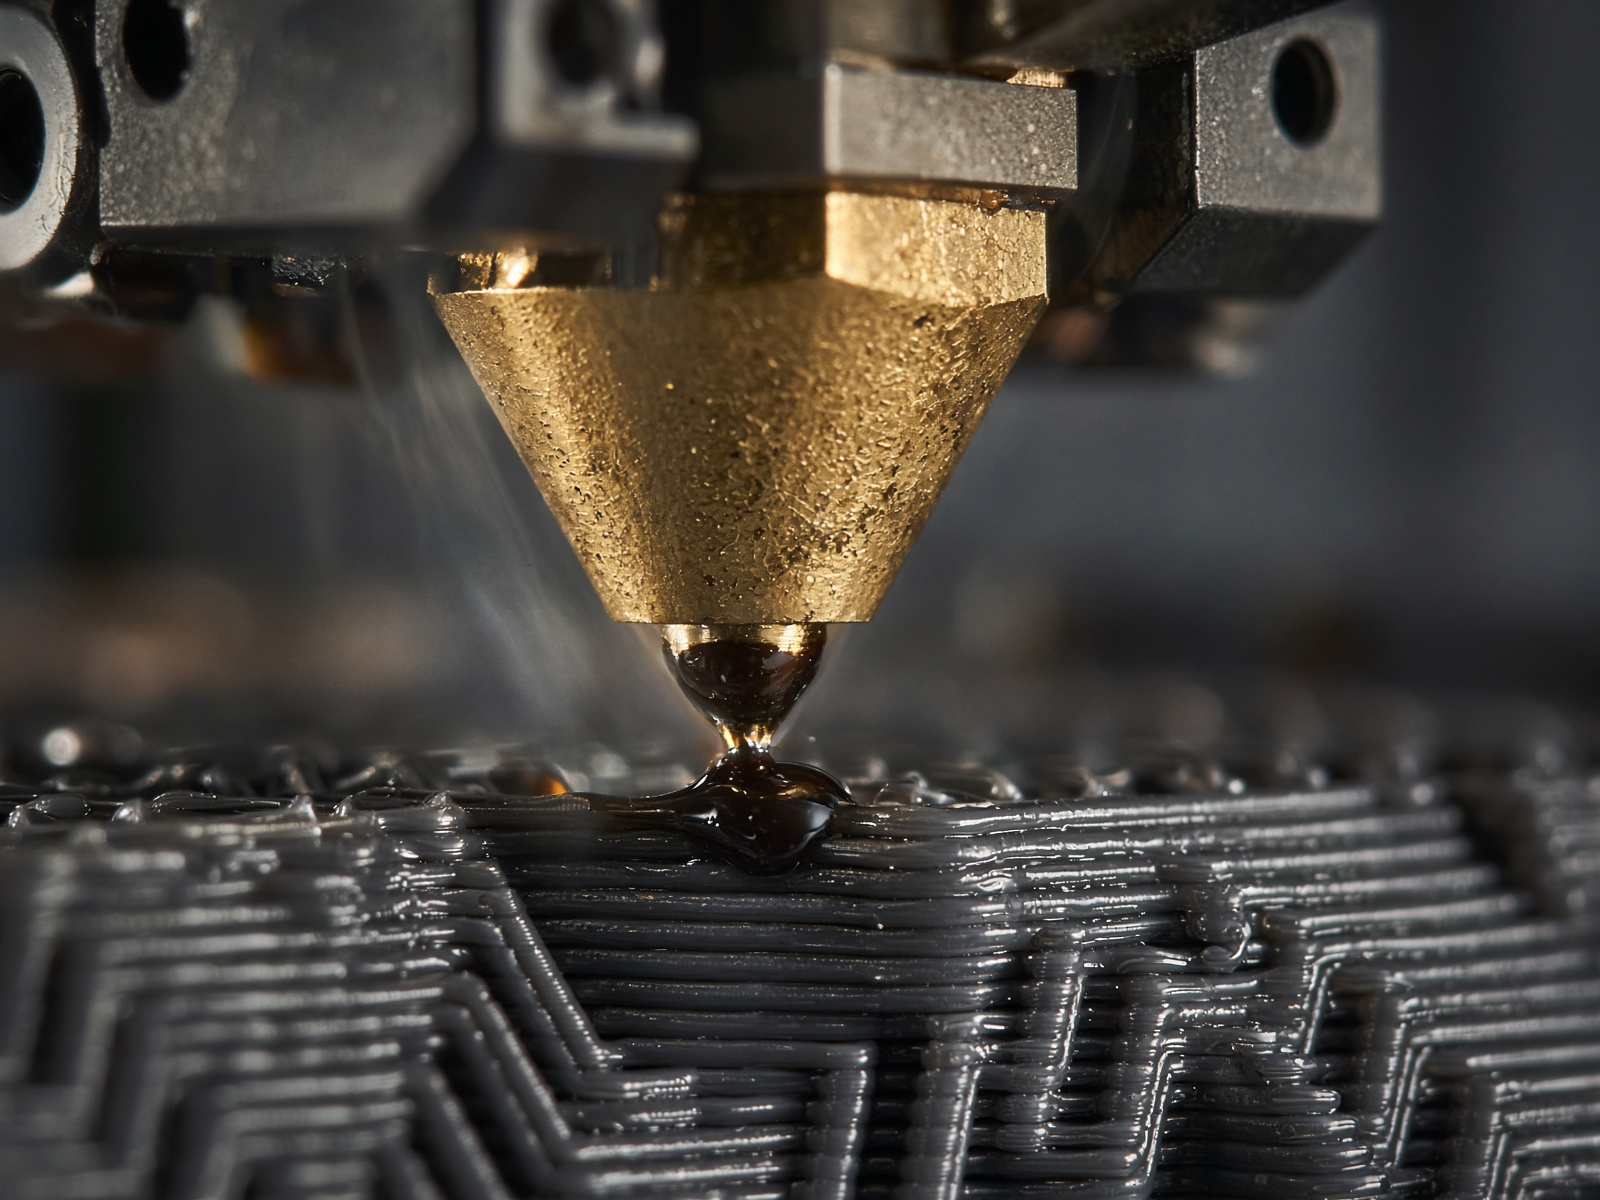
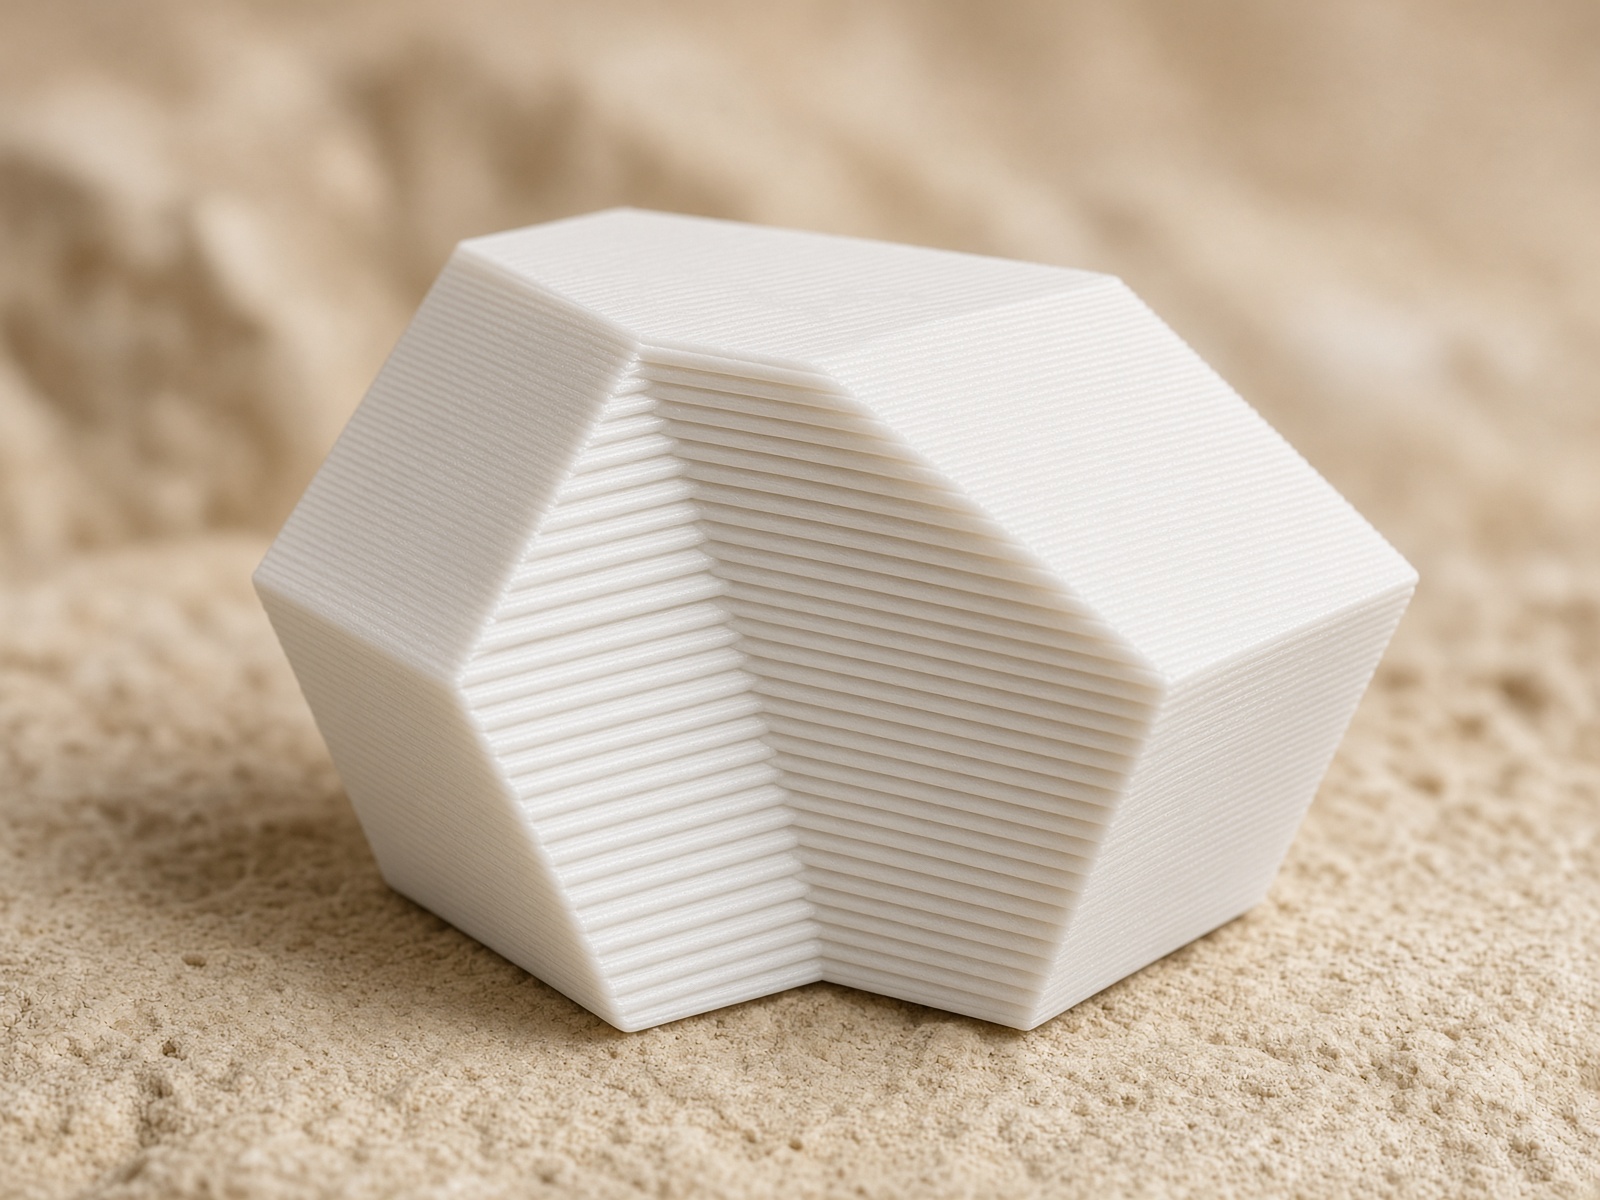
Was geschieht in der Maschine
Ein Slicer zerlegt das CAD-Modell in waagerechte Scheiben. Jede Scheibe wird zu Perimeter, Füllung, Stützen und eventuell einer Brim. Der Drucker fährt diesen Pfad ab und legt Kunststoff dort ab, wo Geometrie entstehen soll. Es gibt kein Bad, kein Pulverbett, keine Nachhärtung mit Licht. Die Form ist die Summe der Raupen.
Fünf Stationen
01
Zufuhr
Der Extruder fördert 1,75-mm-Filament mit definiertem Vorschub. Schlupf hier bedeutet Unterextrusion später.
02
Schmelze
Im Hotend wird das Polymer über die Glasübergangs- bzw. Schmelztemperatur gebracht. Die Schmelzleistung begrenzt das Tempo.
03
Düse
Die Öffnung (typisch 0,4 mm) formt die Raupe. Kleiner = feiner, langsamer. Größer = Volumen, grobe Schichten.
04
Ablage
Die Raupe wird auf Bett oder vorige Schicht gequetscht. Überlappung und Temperatur erzeugen die Bindung.
05
Erstarrung
Abkühlung hält die Kontur. Zu schnell: Delamination. Zu langsam: Durchhängen an Überhängen.
Materialfenster
Temperaturen sind Startwerte. Jede Spule, jede Düse, jedes Tempo verschiebt das Fenster. Kalibrieren Sie an einem Wandwürfel, nicht am Gefühl.
| Material | Einsatz | Düse | Hinweis |
|---|---|---|---|
| PLA | Passungen, Modelle, Schablonen | 190–220 °C | kaum Verzug, spröde über 55 °C |
| PETG | Halterungen, feuchte Umgebung | 230–250 °C | zäh, neigt zu Fäden |
| ABS+ | Gehäuse, nachbearbeitbar | 240–260 °C | Kammer, Dämpfe |
| ASA | Außenteile, UV | 240–260 °C | wie ABS, wetterfest |
| TPU 95A | Dichtungen, Bumper | 220–240 °C | langsam, Direktantrieb |
| PET-CF | steife Vorrichtungen | 250–270 °C | gehärtete Düse |
Stärken
- Funktionale Thermoplaste, auch faserverstärkt.
- Günstige Maschinen, nachvollziehbare Parameter.
- Große Teile, Vorrichtungen, Ersatz in Stunden.
- Nacharbeit: bohren, gewinden, kleben, lackieren.
Grenzen
- Anisotrope Festigkeit — Schichten sind die Schwachstelle.
- Oberfläche zeigt den Pfad. Feinheit kostet Zeit.
- Stützen und Überhänge brauchen Planung.
- Maßhaltigkeit hängt von Schwindung und erster Schicht ab.
Katalog oder Prototyp — beides FDM
Fertige Modelle im Shop. Dein Teil über die Prototypenanfrage.